Wióry ze stali i żeliwa powstające w procesie skrawania CNC niosą ze sobą podwójną stratę, jeśli trafiają do kontenera w stanie surowym. Z jednej strony zakład traci drogie chłodziwo lub olej obróbkowy, który zostaje bezpowrotnie wywieziony ze złomem. Z drugiej strony punkty skupu i huty nakładają wysokie potrącenia wagowe za zanieczyszczenia i wilgotność, drastycznie obniżając stawkę za tonę materiału.
Kłębiasty, nieprzetworzony wiór stalowy ma znikomą gęstość nasypową, co generuje wysokie koszty transportu powietrza w kontenerach. Z kolei drobny wiór żeliwny działa jak gąbka, zatrzymując w swojej strukturze znaczne ilości emulsji i generując ryzyko środowiskowe oraz samozapłonu.
Ukryte koszty nieoczyszczonych wiórów na hali obróbczej
Obróbka ubytkowa generuje odpady, których realna masa w momencie opuszczenia przestrzeni roboczej obrabiarki składa się w kilku lub kilkunastu procentach z cieczy chłodząco-smarującej. W skali roku oznacza to tysiące litrów koncentratu lub czystego oleju wyprowadzane poza bilans produkcyjny.
Kary umowne i potrącenia wagowe w punktach skupu
Huty i przetwórcy złomu stosują rygorystyczne procedury odbioru. Standardem przy dostawach wiórów stalowych zanieczyszczonych cieczami jest automatyczne potrącenie z wagi brutto na poziomie od 3% do nawet 15%.
Potrącenie to rzadko odzwierciedla rzeczywistą zawartość wilgoci. Odbiorca wlicza w nie margines ryzyka związany z kosztami utylizacji zaolejonej cieczy oraz stratami powstającymi podczas wytopu w piecu łukowym lub indukcyjnym.
Mokry złom wiórowy jest klasyfikowany w cennikach jako surowiec gorszej kategorii. Różnica w cenie skupu między ociekającym wiórem a suchym brykietem o wysokiej gęstości sięga często kilkudziesięciu procent na tonie.
Logistyka i transport niezagęszczonego urobku
Wióry wstęgowe i śrubowe, charakterystyczne dla toczenia czy frezowania stali ciągliwych, mają bardzo niską gęstość nasypową. Wynosi ona zazwyczaj od 0,1 do 0,3 t/m³.
Kontener o pojemności 20 m³ wypełniony takim urobkiem waży zaledwie 2–4 tony. Oznacza to, że zakład produkcyjny płaci za pełne kursy transportowe pojazdów hakowych lub bramowych, przewożąc w przeważającej mierze puste przestrzenie między zwojami stali.
Wysoka częstotliwość rotacji kontenerów blokuje place manewrowe, angażuje wózki widłowe i generuje niepotrzebny ślad węglowy oraz koszty logistyczne.
Zagrożenia środowiskowe, BHP i wymogi BDO
Ciecze obróbkowe kapiące z nieszczelnych pojemników na wióry stanowią bezpośrednie naruszenie przepisów ochrony środowiska. Zaolejone wióry wymagają magazynowania na szczelnych posadzkach wyposażonych w separatory substancji ropopochodnych.
Wycieki na ciągach komunikacyjnych hali tworzą ryzyko poślizgnięć pracowników oraz skażenia wód opadowych na zewnątrz budynku. W systemie BDO mokry wiór stalowy lub żeliwny zanieczyszczony olejami bywa kwalifikowany jako odpad niebezpieczny (np. pod kodem 12 01 18* – osady z obróbki skrawaniem zawierające niebezpieczne substancje), co drastycznie podnosi koszty jego utylizacji i ogranicza liczbę uprawnionych odbiorców.
Doprowadzenie odpadu do postaci czystego, suchego metalu pozwala na jego klasyfikację pod standardowymi kodami metali żelaznych (12 01 01 – odpady z toczenia i piłowania żelaza oraz jego stopów, 12 01 02 – cząstki metali żelaznych), co upraszcza ewidencję i minimalizuje ryzyko kar administracyjnych.
Właściwości wiórów stalowych i żeliwnych a retencja cieczy
Zachowanie się cieczy chłodząco-smarującej w masie wiórów zależy bezpośrednio od struktury krystalicznej i geometrii powstającego odpadu. Stal i żeliwo zachowują się w tym procesie skrajnie różnie.
Morfologia i sprężystość wiórów stalowych
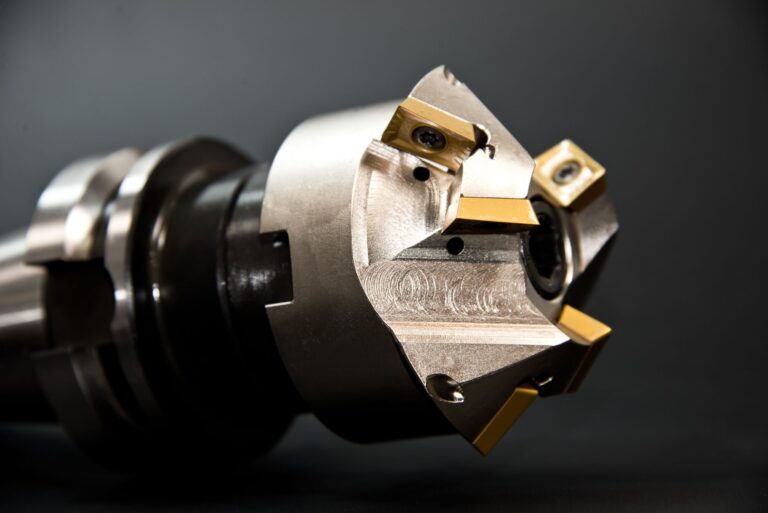
Stal konstrukcyjna, stopowa i nierdzewna podczas obróbki tworzy wióry o znacznej długości i sprężystości. Wióry wstęgowe, spiralne i kłębiaste łatwo klinują się w zbiornikach, tworząc zwarte, trudne do rozdzielenia bryły.
Płyn chłodzący zostaje uwięziony mechanicznie w zagłębieniach i skrętach wióra. Ze względu na napięcie powierzchniowe i dużą powierzchnię właściwą cienkiej wstęgi stalowej, grawitacyjne spłynięcie emulsji jest powolne i zatrzymuje się na poziomie 5–10% wilgotności resztkowej.
Dodatkowym problemem przy stalach nierdzewnych (austenitycznych) jest utwardzanie materiału przez zgniot. Wiór staje się bardzo twardy i sprężysty, co stawia specyficzne wymagania elementom roboczym rozdrabniarek i pras.
Specyfika wiórów żeliwnych: pylastość i nasiąkliwość
Żeliwo szare i sferoidalne pęka podczas skrawania, tworząc wiór elementowy, drobny lub wręcz pył. Materiał ten ma zupełnie inne właściwości retencyjne niż wiór stalowy.
Drobne cząstki żeliwa tworzą gęsty szlam w obecności chłodziwa. Ciecz jest zasysana kapilarnie między drobinki metalu, co uniemożliwia jej usunięcie prostymi metodami sedymentacyjnymi.
Wióry żeliwne obrabiane na mokro ulegają natychmiastowej korozji i utlenianiu. Reakcja ta ma charakter egzotermiczny – w nieprzewietrzanych, wilgotnych pryzmach wiórów żeliwnych temperatura może wzrosnąć do poziomu wywołującego samozapłon resztek oleju obróbkowego.
| Parametr | Wióry stalowe (długie/kłębiaste) | Wióry żeliwne (drobne/pylaste) |
|---|---|---|
| Gęstość nasypowa urobku | 0,1 – 0,3 t/m³ | 0,8 – 1,5 t/m³ |
| Mechanizm wiązania cieczy | Klinowanie mechaniczne, napięcie powierzchniowe | Podciąganie kapilarne, tworzenie szlamów |
| Zawartość cieczy bez obróbki | 5 – 12% wagowo | 8 – 20% wagowo |
| Ryzyko samozapłonu na pryzmie | Niskie | Średnie do wysokiego |
| Konieczność rozdrabniania | Kluczowa przed wirowaniem i prasowaniem | Zbędna (wym agane raczej odszlamianie) |
Technologie odzysku chłodziwa i przygotowania wsadu
Efektywne zagospodarowanie wiórów wymaga dopasowania linii technologicznej do typu generowanego urobku. W nowoczesnych zakładach obróbki skrawaniem standardem stają się zintegrowane systemy przetwarzania wiórów, łączące operacje mechanicznego rozdrabniania, odwirowywania oraz prasowania hydraulicznego.
Rozdrabnianie wiórów stalowych jako warunek konieczny
Długie, kłębiaste wióry stalowe nie nadają się do bezpośredniego odwirowania ani prasowania w standardowych brykieciarkach. Wprowadzenie splątanej wstęgi do wirówki prowadzi do zablokowania bębna, niewyważenia układu wirującego i awaryjnego wyłączenia maszyny.
Pierwszym etapem procesu jest rozdrabniacz jedno- lub dwuwałowy wolnoobrotowy. Urządzenie tnie i rwie zwoje stali na jednorodne frakcje o długości od kilkunastu do kilkudziesięciu milimetrów. Taka postać materiału pozwala na swobodny transport podajnikami ślimakowymi lub wibracyjnymi oraz otwiera dostęp do cieczy zamkniętej w zwojach.
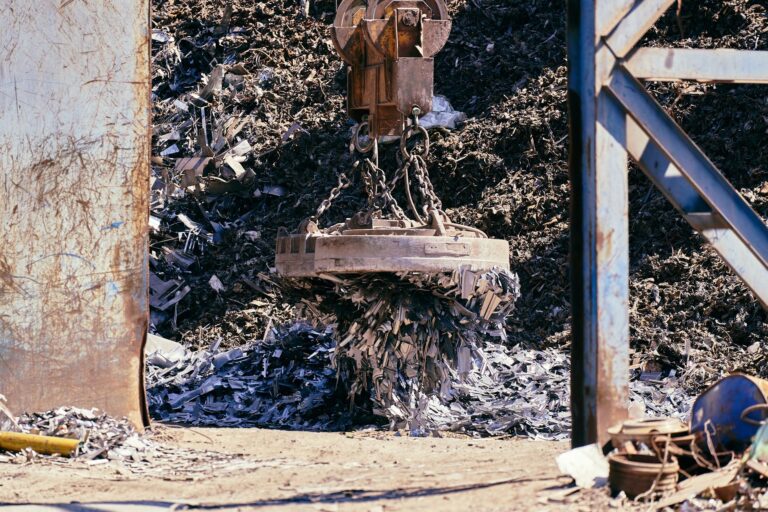
Przed rozdrabniaczem kluczowe jest zastosowanie separatorów magnetycznych i pułapek na elementy obce, które zatrzymują połamane płytki skrawające, urwane śruby czy fragmenty detali, chroniąc noże rozdrabniacza przed zniszczeniem.
Wirowanie odśrodkowe (odolejanie)
Wirówki przemysłowe do wiórów działają w trybie ciągłym lub wsadowym, wykorzystując przyspieszenie dochodzące do 800–1200 g. W takich warunkach siła odśrodkowa odrywa film olejowy i kropelki emulsji z powierzchni metalu znacznie skuteczniej niż jakakolwiek metoda sedymentacyjna.
Proces wirowania pozwala zredukować wilgotność resztkową wiórów stalowych do poziomu poniżej 1–2%. Odzyskany płyn odprowadzany jest do koryta zbiorczego, skąd trafia do stacji uzdatniania, natomiast suchy, sypki wiór może zostać przekazany bezpośrednio do magazynu lub do dalszego zagęszczania.
Wirówki sprawdzają się znakomicie przy zastosowaniu drogich, czystych olejów do głębokiego wiercenia czy szlifowania, gdzie wartość odzyskanej cieczy bezpośrednio decyduje o zwrocie z inwestycji w instalację.
Brykietowanie hydrauliczne: maksymalna gęstość i minimalna wilgotność
Najbardziej zaawansowaną i ekonomicznie opłacalną metodą przetwarzania wiórów stalowych i żeliwnych jest brykietowanie pod wysokim ciśnieniem jednostkowym. Prasy hydrauliczne generują nacisk rzędu 2500–3500 kg/cm², co powoduje plastyczne odkształcenie cząstek metalu i ich trwałe spojenie na poziomie mechanicznym bez użycia jakichkolwiek lepiszczy.
Przy planowaniu kolejnych kroków pomocny może być tekst: Złom stalowy w firmie: jak przechowywać, ciąć i przygotować do transportu.
W trakcie prasowania zachodzi jednoczesne wyciskanie resztek cieczy chłodzącej. Brykiet opuszczający komorę prasującą charakteryzuje się gęstością zbliżoną do litej stali (osiągając od 5,5 do ponad 6,8 t/m³ dla stali i powyżej 5,0 t/m³ dla żeliwa) oraz wilgotnością resztkową rzędu 0,5–1%.
W przypadku drobnych wiórów żeliwnych brykietowanie eliminuje problem pylenia podczas załadunku i zabezpiecza surowiec przed utlenianiem, ponieważ w sprasowanej strukturze brak jest tlenu niezbędnego do podtrzymania reakcji korozyjnej.
Układ zamknięty: regeneracja i powrót chłodziwa do obrabiarek
Ciecz odzyskana z wirówek i pras brykietujących nie może trafić bezpośrednio z powrotem do zbiorników obrabiarek CNC. Zawiera ona drobne cząstki stałe, pył metaliczny oraz zanieczyszczenia obce, w tym oleje prowadnicowe i hydrauliczne (tzw. tramp oils).
Aby zamknąć obieg cieczy chłodząco-smarującej i utrzymać jej właściwości technologiczne, system odzysku należy zintegrować z wielostopniową stacją filtracji i uzdatniania:
W pierwszym etapie ciecz przechodzi przez filtr sedymentacyjny lub hydrocyklon, który usuwa najcięższe frakcje stałe. Następnie trafia do separatora koalescencyjnego lub odolejacza dyskowego, gdzie następuje odcięcie zemulgowanych i wolnych olejów obcych. Oleje prowadnicowe odcięte od emulsji nie dopuszczają do rozwoju bakterii beztlenowych, które odpowiadają za gnicie chłodziwa i utratę stabilności pH.
Ostatnim etapem jest kontrola stężenia refraktometrem (lub automatycznym modułem dozującym) oraz uzupełnienie odparowanej wody i koncentratu. Tak przygotowana emulsja wraca do centralnego układu zasilania hali, co pozwala zredukować roczny zakup koncentratów chłodzących w zakładzie nawet o 40–60%.
Wartość hutnicza i korzyści metalurgiczne suchego brykietu
Zmiana postaci fizycznej odpadu z luźnego wióra na zwarty brykiet diametralnie zmienia jego pozycję negocjacyjną na rynku surowców wtórnych. Huty i odlewnie nie traktują już materiału jako zanieczyszczonego odpadu kategorii wiórowej, lecz jako pełnowartościowy złom wsadowy.
Głównym problemem hutniczym przy przetapianiu luźnych wiórów w piecach indukcyjnych jest wysokie zgarzenie metalu. Cienkie ścianki wiórów w kontakcie z powietrzem i wysoką temperaturą ulegają natychmiastowemu spaleniu i utlenieniu, tworząc grubą warstwę żużla zamiast surówki. Strata materiałowa sięga wówczas od 10% do nawet 25% masy wsadu.
Zwarty brykiet stalowy lub żeliwny tonie w kąpieli metalowej pieca, nie unosząc się na powierzchni żużla. Czas jego przetopu jest krótki, a zgarzenie spada do poziomu porównywalnego z grubym złomem kawałkowym (poniżej 2–3%). Brak wody w brykiecie eliminuje ponadto niebezpieczeństwo mikrowybuchów pary pod lustrem płynnego metalu, co bezpośrednio podnosi bezpieczeństwo załogi pieca.
Dzięki tym parametrom zakłady produkcyjne posiadające własne linie brykietowania mogą sprzedawać swój surowiec z pominięciem pośredników, uzyskując ceny zbliżone do złomu wsadowego klasy W1/W2 lub bezpośrednio zwracać sprasowany urobek żeliwny do współpracującej odlewni w ramach obróbki usługowej.
Integracja systemu przetwarzania wiórów w strukturze hali
Wdrożenie kompletnego systemu odzysku chłodziwa i kondycjonowania wiórów wymaga analizy logistyki wewnątrzzakładowej. W mniejszych zakładach sprawdzają się rozwiązania gniazdowe – mobilne wywrotnice pojemników obsługujące kompaktową stację zintegrowaną (rozdrabniacz z prasą brykietującą zainstalowany w pobliżu węzła odpadowego).
W dużych fabrykach obróbki skrawaniem standardem stają się systemy centralne. Wióry transportowane są z poszczególnych centrów obróbczych podziemnymi przenośnikami zgrzebłowymi lub instalacjami podciśnieniowymi bezpośrednio do centralnego silosu przetwarzania. Cały proces – od momentu spłukania wióra ze stołu obrabiarki, przez jego pocięcie, odwirowanie, aż po sprasowanie w gotowy brykiet i zatłoczenie zregenerowanej emulsji do rurociągu zasilającego – odbywa się automatycznie, bez udziału pracy ręcznej.
Efektem wdrożenia takiej technologii jest nie tylko bezpośredni zysk ze sprzedaży surowca o wyższej czystości i ograniczenie zakupów chemii procesowej, lecz także czysta, sucha posadzka hali produkcyjnej, brak incydentów środowiskowych oraz radykalne zmniejszenie powierzchni magazynowej przeznaczonej na kontenery złomowe.
Wymiar prawno-środowiskowy: status odpadu i ewidencja BDO
Kondycjonowanie wiórów bezpośrednio w miejscu ich wytwarzania rozwiązuje szereg problemów formalno-prawnych związanych z gospodarką odpadami przemysłowymi. Wióry ociekające cieczami chłodząco-smarującymi często klasyfikowane są jako odpady niebezpieczne (np. kod 12 01 01* lub 12 01 02* – odpady z toczenia i piłowania metali żelaznych zawierające niebezpieczne substancje), co nakłada na wytwórcę restrykcyjne obowiązki w zakresie magazynowania, transportu ADR oraz sporządzania kart przekazania odpadu w systemie BDO.
Magazynowanie mokrego surowca wymaga zadaszonych wiat z uszczelnioną posadzką, studzienkami ściekowymi i separatorami substancji ropopochodnych. Wyciek chłodziwa do gruntu lub wód opadowych stanowi poważne naruszenie przepisów ochrony środowiska, skutkujące wysokimi karami administracyjnymi.
Usunięcie frakcji ciekłej poniżej progu 1% oraz sprasowanie metalu pozwala zaklasyfikować urobek jako typowy złom wsadowy (odpad inny niż niebezpieczny, np. kod 12 01 01/12 01 02 bez gwiazdki, lub surowiec wtórny po utracie statusu odpadu). Upraszcza to procedury logistyczne, drastycznie obniża koszty ubezpieczenia zakładu oraz eliminuje ryzyko potrąceń tonażowych, jakie skupy złomu rutynowo stosują przy odbiorze mokrych, zanieczyszczonych partii urobku.
Ekonomia procesu: model zwrotu z inwestycji
Inwestycja w układ rozdrabniania, odolejania i brykietowania charakteryzuje się relatywnie krótkim okresem amortyzacji, zazwyczaj zamykającym się w przedziale od 12 do 24 miesięcy w zależności od wolumenu produkcji i rodzaju stosowanych cieczy obróbkowych. Na rentowność całego przedsięwzięcia składają się cztery główne strumienie oszczędności i przychodów:
Po pierwsze, redukcja zakupu świeżych koncentratów emulsyjnych i olejów czystych. W zakładach zużywających drogie oleje syntetyczne do szlifowania węglików czy głębokiego wiercenia, odzysk rzędu 90–95% cieczy niesionej przez wióry przynosi oszczędności liczone w dziesiątkach tysięcy złotych miesięcznie.
Po drugie, premia cenowa za suchy brykiet. Huty i odlewnie płacą za jednorodny, gęsty brykiet o znanej analizie spektralnej nawet o 15–35% więcej niż za luźny wiór zanieczyszczony emulsją. Zniesiona zostaje również standardowa dyskonto-korekta na zanieczyszczenia i wilgotność, która przy tradycyjnej sprzedaży wiórów wynosi od 5% do 15% masy całkowitej.
Po trzecie, optymalizacja kosztów transportu wewnętrznego i zewnętrznego. Zagęszczenie urobku z 0,2 t/m³ do 5,5 t/m³ oznacza, że ten sam tonaż odpadu wymaga niemal dwudziestokrotnie mniejszej liczby kursów wózków widłowych oraz rzadszych odbiorów kontenerowych przez firmy zewnętrzne.
Po czwarte, ograniczenie kosztów utylizacji odpadów niebezpiecznych. Zamiast płacić wyspecjalizowanym podmiotom za odbiór i unieszkodliwianie zaolejonych szlamów i cieczy odpadowych, przedsiębiorstwo utrzymuje medium w obiegu technologicznym, poddając utylizacji jedynie niewielkie ilości zużytych filtrów i odseparowanych olejów obcych.
W realiach rosnących cen energii, surowców pierwotnych i surowych norm środowiskowych, profesjonalna obróbka wiórów stalowych i żeliwnych przestaje być wyłącznie domeną działu utrzymania czystości hali. Staje się strategicznym procesem produkcyjnym, który zamienia kłopotliwy strumień odpadów w stabilne źródło oszczędności operacyjnych i dodatkowego przychodu dla nowoczesnego zakładu CNC.


